
Introducción: ¿Por qué el HDPE es un plástico de ingeniería mecanizable?
El HDPE (polietileno de alta densidad) es uno de esos materiales "silenciosos" que se encuentra en todas partes: infraestructuras hídricas, manipulación de productos químicos, hardware marino y bienes de consumo resistentes. La razón es simple: posee una excelente relación resistencia-peso, muy buena resistencia química y muy baja absorción de humedad, por lo que se mantiene estable en ambientes húmedos o corrosivos. Esta combinación convierte al HDPE en un candidato muy práctico para el mecanizado CNC a partir de láminas, varillas y tubos.
Desde el punto de vista industrial, la demanda de HDPE se mantiene elevada debido a que las poliolefinas rígidas siguen siendo un componente fundamental en el flujo de materiales para envases e industria. En Europa, Plastics Recyclers Europe (PRE) informa que en 2023 se introdujeron 13.3 millones de toneladas de HDPE y PP rígidos en el mercado de la UE27+3, y que aproximadamente 2.7 millones de toneladas se clasificaron como materia prima para el reciclaje (su resumen ejecutivo ofrece la misma magnitud y contexto). ( Fuente: Plastics Recyclers Europe (2024) – Datos del mercado europeo de HDPE/PP rígido de 2023 )
En lo que respecta a la infraestructura, MarketsandMarkets afirma que el mercado mundial de tuberías de HDPE alcanzó los 21.82 millones de dólares en 2024 y se proyecta que llegue a los 28.46 millones de dólares en 2029.
Entonces, ¿dónde encaja el mecanizado? Para piezas personalizadas, volúmenes bajos a medios, y calendarios de entrega ajustadosEl mecanizado de HDPE suele ser la opción más predecible. El moldeo por inyección es la mejor opción en grandes volúmenes, pero el coste de las herramientas y los plazos de entrega pueden ser elevados (a menudo de miles a decenas de miles de dólares, a veces más, según la complejidad).
El mecanizado le proporciona una iteración rápida, menos incógnitas y un buen rendimiento mecánico porque está trabajando a partir de un material completamente sólido.
Breve historia y contexto (HDPE vs. LDPE vs. UHMW)
El HDPE forma parte de la familia del polietileno. El LDPE surgió primero (su producción industrial comenzó en la década de 1930 mediante procesos de alta presión).
El HDPE lineal generalmente se remonta a los avances en catalizadores de principios de la década de 1950; las fuentes señalan que Karl Ziegler (con Erhard Holzkamp) produjo HDPE lineal en 1953.
El UHMWPE se encuentra en el extremo de la “cadena muy larga” de la familia: presenta un rendimiento de desgaste más resistente, es más difícil de mecanizar de manera limpia y generalmente se elige cuando predomina la abrasión.
Posicionamiento (vista práctica):
-
LDPE : más blando, más flexible → no es ideal para piezas mecanizadas de precisión.
-
HDPE : “el punto óptimo de los plásticos de ingeniería” → se mecaniza bien con un control de virutas adecuado.
-
UHMWPE : muy alta resistencia al desgaste → apto para máquinas, pero es más común que se formen pelusas o filamentos.
Si necesita ayuda para presupuestar u optimizar una pieza de HDPE para su mecanizado, en Astrocnc.com realizamos este trabajo (planificación CNC específica para plásticos, no con una mentalidad orientada al metal).
Capítulo 1: Comprensión de las propiedades del material HDPE
Propiedades mecánicas y térmicas clave (lo que importa en el mecanizado)
El comportamiento de mecanizado del HDPE está dominado por el ablandamiento debido al calor y el movimiento debido a la liberación de tensiones/expansión térmica . Las propiedades básicas varían según el grado, pero los valores típicos publicados muestran:
-
Punto de fusión ~130°C (266°F)
-
Baja absorción de agua (ideal para uso en ambientes húmedos; se hincha menos con la humedad que muchos otros plásticos).
-
Resistencia química : ampliamente utilizada en entornos corrosivos y salinos (se puede encontrar en rodillos, depósitos, protecciones y piezas marinas).
Un aspecto importante del mecanizado: el HDPE se expande más que los metales y puede variar de tamaño si se mide en caliente, se sujeta con demasiada fuerza o se elimina material solo de un lado.
Formas de HDPE para mecanizado
Formatos semiacabados comunes:
-
Lámina/placa (compatible con fresadora)
-
Varilla (apta para torno)
-
Tubo (casquillos, manguitos, espaciadores)
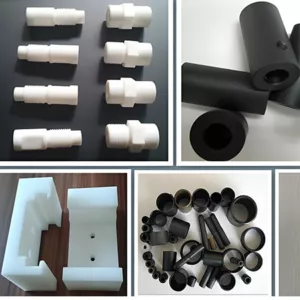
Los proveedores industriales comúnmente ofrecen blanco y negro (y otros colores para señalización/marca).
Aplicaciones típicas (HDPE mecanizado)
-
Consumidor: tablas de cortar, contenedores, tiras de desgaste
-
Industrial: tanques y revestimientos químicos, rieles guía, almohadillas de desgaste, rodillos
-
Marina/exterior: parachoques de muelles, componentes de embarcaciones, accesorios expuestos a rayos UV
-
Robótica: protecciones y marcos de protección (el HDPE es popular porque no se corroe).
Capítulo 2: Pautas de mecanizado CNC para HDPE
Principio fundamental: la evacuación de virutas lo es todo
Con HDPE, normalmente no se "quema" la herramienta como con los metales. En cambio, se obtiene:
-
bordes derretidos
-
chips gomosos que se vuelven a soldar
-
largueros largos que envuelven la herramienta
-
Mal acabado por calor + vibración
El objetivo es sencillo: hacer chips gruesos y retirarlos inmediatamente.
Mekanika nos da una buena regla (es básica pero cierta): haz virutas, no polvo , porque frotar genera calor.
Selección de herramientas (lo que funciona en los talleres reales)
Material de la herramienta: El carburo afilado es estándar.
Geometría: Priorizar el espacio para las patatas fritas.
-
Las fresas de dos filos son un punto de partida común (más espacio, menos obstrucciones).
-
Las espirales cortadas hacia arriba ayudan a extraer las virutas (especialmente en las fresadoras).
-
Evite un gran número de flautas (3+), especialmente en ranuras profundas, a menos que tenga un excelente chorro de aire y un control rígido.
Parámetros de corte: puntos de inicio (pero hazlos condicionales)
Sus valores anteriores (13–18 rpm, 3000–4000 mm/min, 3–5 mm de profundidad de corte) solo pueden ser correctos bajo condiciones específicas (diámetro de la herramienta, acoplamiento, rigidez de la máquina, sujeción de la pieza). Lo más seguro es publicar una tabla de parámetros e indicar claramente: comience aquí y luego ajuste según la forma de la viruta.
A continuación se muestran rangos de inicio prácticos que se corresponden con configuraciones de tienda comunes.
Tabla 1: Puntos de inicio del enrutador frente a VMC (HDPE)
Se asume carburo afilado, herramienta limpia y buena evacuación de viruta. Ajuste según la forma de la viruta y la temperatura del filo.
| Máquina / Operación | Diámetro de la herramienta | Flautas | RPM (inicio) | Feed (inicio) | DOC axial (inicio) | WOC radial (inicio) | Notas |
|---|---|---|---|---|---|---|---|
| Fresadora CNC — perfilado/contorno | 6 mm | 2 | 14 18 a XNUMX XNUMX | 2500-4500 mm/min | 2 – 5 mm | 20-60% | Utilice un chorro de aire para mantener las virutas volando |
| Enrutador CNC — ranurado | 6 mm | 1-2 | 14 18 a XNUMX XNUMX | 1800-3500 mm/min | 1 – 3 mm | 100% | Las trampas de ranuras atrapan el calor; reducen el DOC |
| Fresadora CNC: desbaste de cavidades (adaptativo) | 6 – 10 mm | 2 | 12 16 a XNUMX XNUMX | 3000-6000 mm/min | 3 – 6 mm | 10-25% | Ideal para controlar el calor |
| VMC — refrentado/desbaste | 6 – 10 mm | 2 | 6 12 a XNUMX XNUMX | 800-2500 mm/min | 2 – 6 mm | 10-30% | Más rigidez → más agresivo |
| VMC — perforación | 3 – 10 mm | 2 | 2 6 a XNUMX XNUMX | moderada | picotear según sea necesario | - | Virutas transparentes; evitar que se derritan en la flauta |
Lógica de carga de chip (simple y transparente): Mekanika da la relación estándar:
Avance = RPM × flautas × carga de viruta, y su tabla de carga de chip incluye plásticos blandos valores hasta aproximadamente 0.10–0.14 mm/diente para herramientas más grandes (dependiendo del diámetro de la herramienta y las tablas “iniciales vs. avanzadas”).
Utilice esto como base matemática y luego ajústelo mediante la observación.
Sujeción y vibración (dolor específico del HDPE)
El HDPE es más blando que el metal. Puede deformarse bajo las abrazaderas y recuperarse posteriormente.
-
Utilice pinzas de contacto anchas o mordazas blandas.
-
Para la chapa: la mesa de vacío ayuda, pero la chapa fina todavía puede “aceitarse” si las fuerzas de la herramienta no son las adecuadas.
-
Reducir las vibraciones: mantenga la herramienta corta y evite pequeños escalones que rocen.
Gestión del refrigerante y del calor
Para HDPE, golpe de aire A menudo es la victoria más limpia: enfría y elimina las virutas.
Si debe utilizar refrigerante líquido, evite los fluidos que puedan provocar grietas por tensión o contaminación en las piezas que entran en contacto con alimentos (mantenga un flujo de trabajo limpio de plásticos).
La limpieza del establecimiento es fundamental, especialmente en el caso de las bandejas para alimentos o productos médicos: el HDPE sin tratar puede cumplir con las normas de contacto con alimentos en algunos grados, pero la contaminación posterior al procesamiento es el riesgo real.
Capítulo 3: Consejos de diseño para la fabricación (DFM)
Tolerancias (ser honesto + medir inteligentemente)
Muchos servicios de CNC publican "tolerancias estándar" en torno a ±0.005 pulgadas (±0.127 mm) como línea base general (dependiente de las características).
Pero el HDPE no es aluminio. Si la pieza sufre cambios bruscos de temperatura, tolerancia funcional debe definirse en una condición de referencia.
Mejores prácticas de metrología: Usos prácticos del GPS ISO 20 ° C como temperatura de referencia para la medición dimensional.
Entonces, para ajustes ajustados, defina la inspección a (o corregida a) 20 °C y deje que la pieza se estabilice antes de la medición final.
Reglas de diseño de características (prácticas y de bajo riesgo)
-
Añade radios de esquinas internas (las fresas son redondas).
-
Evite colocar paredes extremadamente delgadas en zonas sin soporte (el HDPE puede doblarse durante el corte).
-
Mantenga los agujeros lejos de los bordes cuando sea posible; el HDPE es resistente, pero la tensión local puede aumentar con los ciclos de temperatura.
Añadir una estrategia de “Control Dimensional” (aquí es donde fallan los proyectos de HDPE)
Esta es la parte que muchos artículos omiten. En pedidos reales, los clientes se quejan:
“Después del mecanizado medía bien, mañana se apaga”.
Razones comunes:
-
La parte se mide tibia
-
La tensión interna se libera después de la eliminación del material.
-
La presión de la abrazadera deja abolladuras o dobleces locales
-
Las placas delgadas se deforman cuando un lado está muy apretado.
Estrategia de proceso (simple pero efectiva):
-
Mecanizado en bruto (dejar material en las caras críticas)
-
Reposo/estabilización (el tiempo depende del grosor y la tensión)
-
Acabado de la máquina con pasadas ligeras y simétricas.
-
Inspeccionar después de la estabilización a temperatura controlada (referencia objetivo de 20 °C) boedeker.com
Preparación previa al mecanizado: recocido
Para piezas más ajustadas, el recocido es una buena opción para reducir el riesgo de deformación. Una guía ampliamente utilizada (Boedeker) describe el recocido de plásticos con prácticas controladas de rampa/remojo/enfriado para aliviar la tensión. directplastics.co.uk
(El ciclo exacto depende del grosor y el grado; no adivine; utilice los datos del proveedor).
Si lo desea, Astrocnc.com puede recomendarle un plan conservador de recocido y mecanizado basado en el grosor y la geometría de su material en bruto.
Capítulo 4: Post-mecanizado y acabado
desbarbado
Fácil de usar a mano. El objetivo es eliminar la pelusa sin manchar los bordes.
Opciones de acabado superficial
-
El acabado mecanizado suele ser lo suficientemente bueno para el uso industrial.
-
Es posible lijarlo y pulirlo, pero el HDPE tiende a “mancharse” si se genera calor; utilice una ligera presión.
Unión y ensamblaje (la realidad del HDPE: la unión es el modo difícil)
Mi clasificación honesta de confiabilidad:
-
Fijación mecánica (la mejor en general)
-
Soldadura (requiere fuerza, pero habilidad y control del procedimiento).
-
Unión adhesiva (posible, pero con condiciones estrictas)
Soldadura (recomendada para tanques/estructuras)
Los métodos de soldadura de plástico para PE incluyen soldadura con gas caliente, soldadura por extrusión y procesos de fusión con herramienta calentada, generalmente guiados por normas/pautas (por ejemplo, prácticas DVS).
Los documentos de soldadura de SIMONA abordan las necesidades reales de equipamiento de un taller (boquillas, tratamiento del aire, normas de retrabajo, diseño de costura).
Unión adhesiva (cuando sea necesario)
El PE tiene baja energía superficial, por lo que muchos adhesivos presentan dificultades. Existen opciones especiales:
-
3M describe el DP8005 como un producto diseñado para unir plásticos de baja energía superficial (poliolefinas) con una preparación mínima, y proporciona información técnica que lo respalda para ese caso de uso.
El tratamiento de superficies (llama/corona/plasma) se utiliza a menudo para aumentar la activación de la superficie y mejorar la adhesión; los proveedores de plasma explican mecanismos como la limpieza + introducción de grupos funcionales polares.
Capítulo 5: Aplicaciones y ejemplos industriales
Industrial y Mecánica
-
Almohadillas de desgaste, rieles guía, rodillos, piezas para manipulación de productos químicos
-
El HDPE es popular donde la corrosión destruye las piezas metálicas.
Marina y aire libre
-
Parachoques de muelle, protectores, señalización exterior
-
Los grados UV y las formulaciones negras son comunes en exteriores.
Alimentos y productos médicos (sin implantes ni productos críticos)
-
Superficies, bandejas y accesorios para el procesamiento de alimentos
-
Un entorno de mecanizado limpio es más importante de lo que la mayoría de la gente piensa
Productos de consumo
-
Prototipos, accesorios personalizados, piezas de repuesto
Si necesita piezas de HDPE mecanizadas por CNC con deformación controlada e inspección constante, ese es precisamente el tipo de proyecto que apoyamos en Astrocnc.com.
Capítulo 6: Mecanizado de HDPE frente a otros métodos de fabricación
Mecanizado CNC vs. moldeo por inyección
-
Mecanizado : ideal para volúmenes bajos, iteraciones rápidas y alta predictibilidad dimensional.
-
Molding: ideal para grandes volúmenes, menor costo por pieza después del mecanizado
El costo/tiempo de entrega de las herramientas puede ser significativo (depende del proyecto).
Mecanizado CNC vs Impresión 3D
El HDPE no es un material FDM adecuado para los flujos de trabajo típicos de escritorio. Usuarios reales notan una fuerte deformación, contracción y sensibilidad a la adhesión al intentar imprimir con HDPE.
Por lo tanto, si se busca “una pieza resistente, fabricada rápidamente”, el mecanizado suele ganar en cuanto a resistencia y fiabilidad.
| Requisito | La mejor elección | Por qué |
|---|---|---|
| 1–200 piezas, resistentes, impermeables, plazo de entrega rápido | Mecanizado CNC | Rendimiento del material en stock + entrega rápida |
| Más de 10 000 piezas, geometría simple | El moldeo por inyección | El menor costo por pieza después del mecanizado Xometría |
| Solo verificación de forma del prototipo | impresión 3D | Geometría rápida, menor resistencia; el HDPE es difícil de FDM Impresoras 3D originales de Prusa |
| Exposición química + exterior + preocupación por la corrosión | Mecanizado de HDPE | La resistencia del material es el punto |
Problemas comunes de mecanizado de HDPE (y soluciones)
| Síntoma | Causa probable | Solución |
|---|---|---|
| Borde derretido / mancha brillante | Las virutas no se limpian, frotan | aumentar la alimentación o reducir las RPM; mejorar el chorro de aire |
| Herramienta para envolver fideos largos y fibrosos | demasiado calor, ranuras, mala evacuación | Utilice 1 o 2 flautas; reduzca el DOC en la ranura; agregue chorro de aire |
| Rebabas difusas | herramienta no afilada, soporte deficiente | afilar herramienta; dar soporte a paredes delgadas; ajustar el paso de acabado |
| La pieza se deforma durante la noche | liberación de estrés, embolsado pesado de un lado | Acabado desbaste; eliminación simétrica; considerar recocido |
| Abolladuras en la abrazadera/desajustes de ensamblaje | presión de la abrazadera demasiado alta | Mandíbulas suaves, contacto más amplio, menor fuerza de sujeción |
| Desviaciones del tamaño del agujero | calor + recuperación elástica | Estrategia de perforación/escariado, estabilizar la temperatura, medir en la referencia |
Casos prácticos de empresas reales (verificables en la web)
Caso 1: Blue Robotics (componente de protección del propulsor del ROV)
-
Empresa/producto: Blue Robotics — Protectores de propulsores pesados BlueROV2
-
Uso: protege los propulsores del ROV; evita enganches (con cables, maleza o cuerdas).
-
Material: Protector de propulsor de HDPE (especificado explícitamente)
-
Evidencia de datos de ingeniería: la página incluye dibujos 2D + modelos 3D descargables (enlace al paquete CAD).
-
Notas (sobre mecanizado práctico): piezas como estas se suelen cortar de láminas de HDPE en fresadoras CNC; la clave son los bordes limpios y el ajuste preciso alrededor de los soportes (esto es una inferencia, no se indica en la página).
Caso 2 — Transportadores de West River (entorno corrosivo de minería de sal)
-
Empresa/escenario: West River Conveyors — transportador subterráneo para el transporte de sal en Luisiana
-
Problema: los rodillos de acero se corroían mucho; mantenimiento frecuente.
-
Solución: cambiar a rodillos transportadores de HDPE para mayor resistencia a la corrosión.
-
Resultado (cuantitativo): la página destaca la reducción de la corrosión y las necesidades de mantenimiento; el porcentaje exacto de ahorro no se publica en la sección visible.
Caso 3 — Röchling Industrial (utilización de materiales + fabricación de piezas grandes)
-
Empresa/producto: Röchling Polystone® MegaSheet™ (lámina de HDPE de hasta 8 pies × 20 pies)
-
Afirmación clave: “hasta un increíble 40 % de ventaja en el rendimiento ” en comparación con los tamaños de hojas estándar (ejemplo de anidamiento mostrado).
-
Por qué es importante para el mecanizado: un mejor anidamiento equivale a menos desperdicio y menos cordones de soldadura para piezas grandes (su folleto destaca las bridas/pozos de registro grandes y la reducción de las preocupaciones sobre los cordones).
Conclusión: ¿Por qué mecanizar HDPE?
Si necesita piezas personalizadas robustas, resistentes a los productos químicos y aptas para el agua, el mecanizado de HDPE es una de las opciones más rentables antes de recurrir a los moldes. Las claves técnicas no son complicadas, pero deben respetarse:
-
Controlar el calor mediante el grosor de las virutas y la eliminación de las mismas.
-
Evite desviaciones del tamaño de las del mañana con mediciones estabilizadas y una planificación de procesos inteligente.
-
Elija métodos de unión de manera realista (primero sujetadores/soldadura; solo adhesivos con sistemas adecuados)
Si desea un plan de mecanizado específico para plásticos (lógica de avances/velocidades + control de deformación + plan de inspección), puede enviar su dibujo a Astrocnc.com.
Preguntas Frecuentes
¿Es posible roscar en HDPE?
Sí. Se mecaniza fácilmente. En la práctica, las roscas gruesas y una longitud de acoplamiento adecuada son más fiables que las roscas finas (el HDPE puede deformarse bajo carga).
¿El HDPE se deforma después del mecanizado?
Sí. El riesgo de deformación aumenta con placas delgadas, cavidades laterales pronunciadas y alta tensión interna. Utilice un acabado desbaste y considere las recomendaciones de recocido de proveedores de plásticos consolidados.
¿Cuales son las principales opciones de color?
La mayoría de los productos industriales en stock son de color negro o blanco , aunque hay otros colores disponibles según el proveedor y la calidad.
¿El HDPE mecanizado es seguro para los alimentos?
Muchos tipos de HDPE se utilizan en contacto con alimentos, pero el resultado final depende de la certificación del material y de la limpieza del taller (la contaminación cruzada es el riesgo real).
Deja un comentario